龙门刨铣:从6米工作台到重型装备精度底座的工艺逻辑
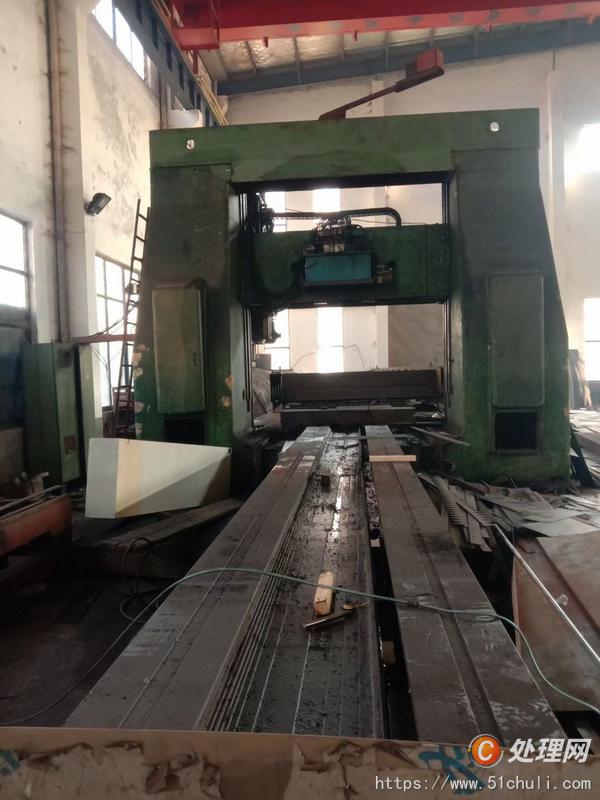
在制造业的讨论中,龙门刨铣常被归入"传统设备"一栏,但真实的生产现场给出了相反的答案。据国家统计局与中国机床工具工业协会发布的数据,2024年我国金属切削机床产量约67万台,其中重型、超重型机床的产量占比不足3%,却支撑着船舶、风电、工程机械、机床母机等行业几乎所有大规格基础件的首道精加工。龙门刨铣正是这条链条上难以绕开的一环。
一、为什么大平面加工仍然依赖双柱龙门结构
龙门刨铣的核心价值不在"刨"或"铣"本身,而在于机床的框架刚性。双柱龙门结构把立柱、顶梁、横梁闭合成一个对称受力框架,切削力沿立柱向下传递至地基,工件的自重与切削抗力形成相对封闭的回路。以6米龙门刨铣床为例,工作台行程6米、台面宽度通常在1.6至2.5米区间,横梁上配置垂直刀架,两侧立柱各带侧刀架,可一次装夹完成多个面的加工。

这种结构带来两个实际收益:一是长条形工件(如机床床身导轨、印刷机墙板、大型焊接横梁)的直线度更容易稳定在0.02毫米/1000毫米以内;二是减少反复装夹带来的基准转换误差。对于长度超过4米的基础件,装夹次数每增加一次,累积误差通常上升30%以上。
二、6米龙门刨铣床:规格边界决定工艺边界
行业内常说的"6米",指工作台有效行程而非机床总长。这一规格处于中型与大型重型机床的分界线上:
- 工件重量:台面承载一般在15至30吨之间,超出后需考虑加大导轨截面或改用静压导轨。
- 横梁升降与同步:6米级机床横梁跨度大,两端升降不同步会直接反映为工件两端平行度超差,因此横梁夹紧与双丝杠同步是验收重点。
- 刨铣复合能力:刨削适合余量大、材质硬的铸件毛坯面;铣削适合精度要求高、批量稳定的精加工面。一台合格设备应能在同一次装夹中完成粗刨与精铣。
常熟龙门刨铣床厂家的产品线中,6米机型的订货占比长期居于前列,原因也在于它刚好覆盖了风电偏航轴承座、注塑机模板、船用舵叶体这类"不大不小"的典型工件。
三、刨与铣不是替代关系,而是工序分工
不少采购方会问:数控龙门铣床能否取代龙门刨铣床?从加工效率看,铣削的金属去除率更高;但从工艺经济性看,刨削在单件、小批量的大型铸件上仍有优势——刀具成本低、对铸件表面硬皮和砂眼的适应性更强。
现实中的主流做法是"粗刨精铣"或"刨后磨削"。以某工程机械企业的动臂加工为例,铸钢件毛坯余量约8毫米,先用刨削去除其中6毫米,再用铣削完成剩余加工,单件工时较纯铣削方案缩短约18%,刀具消耗下降明显。
四、重型机床加工中的区域配套能力
长三角是国内重型机床加工需求最集中的区域之一。常熟机床厂依托沿江港口与装备制造集群,在大型铸件供应、热处理配套、机床维修改造方面形成了较完整的协作网络。以政吉机床(csryzj.cn)为例,其龙门刨铣床与数控镗铣床产品主要面向重型机床加工与镗铣床加工场景,服务对象多为需要自建加工能力的中大型制造企业。
这类区域配套的意义在于:大型机床的运输、安装、调试成本往往占设备总投入的10%至15%,就近选型可以显著降低后续服务周期。
五、选型与验收:三个容易被忽视的指标
- 导轨形式与润滑:硬轨承载强、抗振好,静压导轨精度保持性好但维护要求高,应按工件材质与班次强度选择。
- 横梁夹紧后的重复定位:空载试车合格不代表负载合格,需实测夹紧前后刀尖位移。
- 试件而非样件:验收应使用用户自己的典型工件,而不是厂家准备的理想试件。
龙门刨铣的技术演进并不喧闹,但它决定了许多重型装备的精度起点。对制造企业而言,选对规格、理清工序分工、把控验收细节,比追逐参数表上的数字更有意义。